Montažna udaljenost određuje kontakt
Udaljenost pri montaži od vrha konusa koraka do locirajuće površine određuje položaj kontakta zuba. Kada se promijeni, kontakt se pomiče duž zuba, pa se mjeri, a ne procjenjuje.


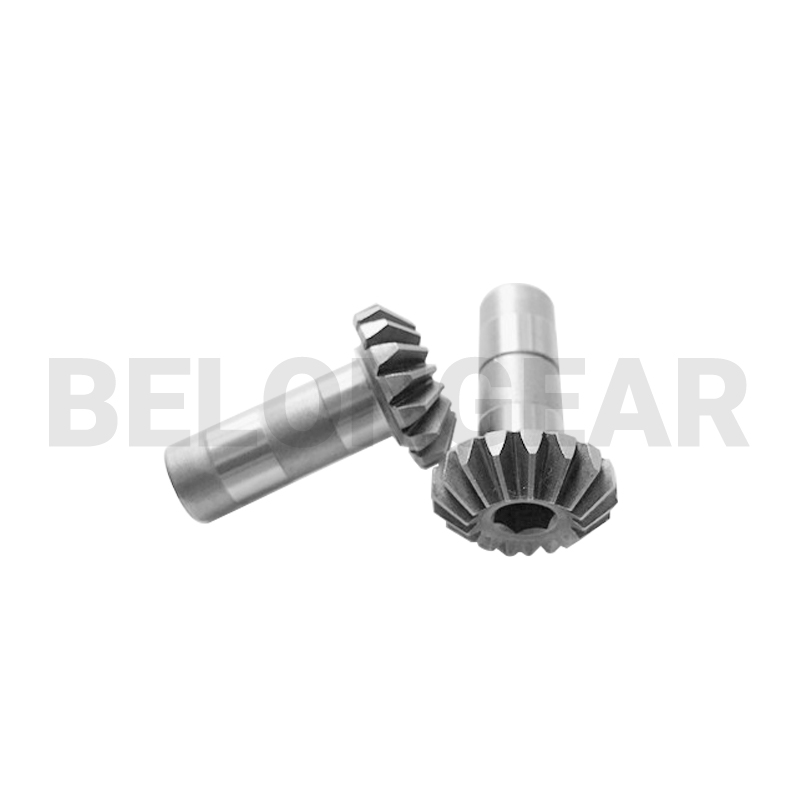


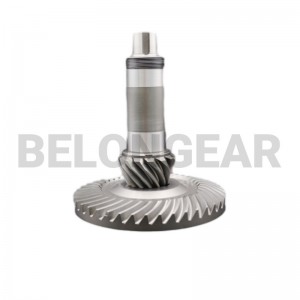
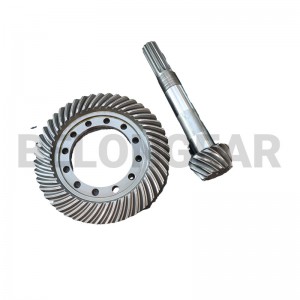
Konusni zupčanici od nehrđajućeg čelika za medicinsku upotrebu
Mjenjači medicinske opreme se čiste, mogu raditi u vlažnom zraku i ocjenjuju se prema buci i glatkoći, a ne prema okretnom momentu. Nehrđajući čelik daje otpornost na koroziju koja je potrebna okolišu, a zubi se režu i mjere tako da kretanje ostaje tiho i ponovljivo.
Donje vrijednosti potječu s crteža za ovu stavku. Tamo gdje stranica navodi materijal ili klasu, to se ovdje ponavlja; sve ostalo se potvrđuje s vama tijekom pregleda crteža, a ne pretpostavlja.
| Artikal | Ovaj proizvod | Kako se potvrđuje |
|---|---|---|
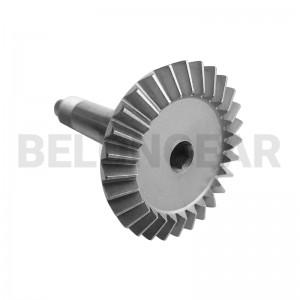
| Vrsta zupčanika | Ravni konusni zupčanik od nehrđajućeg čelika | Izvlačenje |
| Materijal | Nehrđajući čelik, kvaliteta dogovorena na crtežu | Certifikat materijala |
| Zašto nehrđajući čelik | Otpornost na koroziju u čistim, vlažnim ili sterilnim okruženjima | Certifikat materijala |
| Točnost | Prema crtežu; DIN 5 naveden za ovu stavku | Izvješće o točnosti |
| Tipična dužnost | Pogoni medicinske opreme s niskim okretnim momentom, niskom razinom buke i isprekidanim radom | Izvlačenje |
| Opseg opskrbe | Usklađeni par zupčanika i papučanika | Izvlačenje |
Bilješka:Ova stranica proizvoda ne objavljuje veličinu ili modul stropa. Prihvatljiva veličina se pregledava po upitu u odnosu na geometriju zuba i potrebnu točnost, stoga pošaljite crtež umjesto da pretpostavljate ograničenje sa stranice.
Konusni zupčanik se ne može dobro citirati s fotografije. Ove stavke su ono što inženjerski pregled treba kako bi se vratio s čvrstom rutom, vremenom isporuke i cijenom.
Većina problema prijavljenih na ravnim konusnim pogonima dolazi od montaže, a ne od samih zuba. Ove četiri točke su ono što monter treba kontrolirati na stroju.
Udaljenost pri montaži od vrha konusa koraka do locirajuće površine određuje položaj kontakta zuba. Kada se promijeni, kontakt se pomiče duž zuba, pa se mjeri, a ne procjenjuje.
Zupčanik i papučanik moraju biti podesivi tijekom montaže kako bi se mogao postaviti raspon zazora na crtežu. Par s jednim fiksnim članom obično završi izvan prozora zazora.
Brojka zazora unutar tolerancije i dalje može prikriti loš kontakt. Označavajuća smjesa na zubima pokazuje gdje će opterećenje zapravo biti: prst, peta, korijen ili vrh zuba.
Za zamjenski zupčanik potrebno je potvrditi odgovarajući zupčanik, središnji razmak i razmak montaže. Kopiranjem samo jednog zupčanika riskira se da set ne spaja ispravno.
Par je važniji od jednog zupčanika:Razmaci montaže i zazor su svojstvo sastavljenog para. Zamjenu treba provjeriti u odnosu na spojni element i raspored stroja, a ne zasebno u odnosu na istrošeni zupčanik.
Ovaj konusni zupčanik od nehrđajućeg čelika za medicinsku upotrebu slijedi isti postupak kao i ostatak Belon asortimana zupčanika: priprema izrezanog komada, strojna obrada, rezanje zuba, toplinska obrada, završno brušenje površina za hvatanje i inspekcija. Proizvodnja se odvija u pogonu od 200.000 m2 koji uključuje Gleason FT16000 centar za obradu zupčanika s pet osi, tako da se prototipovi i male serije prihvaćaju uz ponovljene narudžbe. Budući da se ravni konusni zubi ne bruse nakon kaljenja, geometrija zuba se fiksira prilikom blanjanja zupčanika i održava se toplinskom obradom, a zatim se provjerava provjerama točnosti i zahvata prije puštanja u promet.

Blank se kuje u oblik i s dodatkom koji odgovaraju gotovom ravnom konusnom zupčaniku, tako da dubina zuba ne mora izlaziti iz pune šipke.

Grubo i fino tokarenje dovodi blank do njegovog otvora, površina i montažnog ramena, te utvrđuje referentne površine s kojih se kasnije režu i mjere zubi.

Ravni kosi zubi generiraju se blanjanjem alatima specifičnim za kosine. Ovim korakom se fiksira oblik zuba, konus koraka i razmak montaže o kojima ovisi par.

Cementacija, kaljenje i otpuštanje primjenjuju se na tvrdoću i dubinu kućišta potrebnu na crtežu, s kontroliranom distorzijom na gotovom blanku.

Provrti, površine i promjeri za lociranje bruse se nakon toplinske obrade tako da gotovi zupčanik ide točno prema referentnim točkama korištenim prilikom montaže.

Utori za klinove, navoji, rupe i ostali sekundarni elementi obrađuju se prema crtežu, zadržavajući tolerancije položaja na istim referentnim točkama.

Set je označen svojom identifikacijom, brojem topline ili referencom dijela kupca, tako da se zupčanik i nastavci mogu pratiti i čuvati zajedno nakon pakiranja.

Dijelovi su očišćeni, zaštićeni od korozije i pakirani u unutarnje pakiranje, karton i drvenu kutiju prema veličini i ruti dostave.

Dimenzije otvora, površine, montažne udaljenosti i spoja mjere se u odnosu na crtež prije puštanja seta u prodaju.

Provjerava se kemijski sastav i mehanička svojstva sirovine, a uz seriju se izdaje i certifikat materijala.

Nakon toplinske obrade provjeravaju se površinska tvrdoća, dubina kućišta i mikrostruktura, a rezultati se bilježe u izvješću o toplinskoj obradi.

Točnost zuba, odstupanje i zazor mjere se na opremi za mjerenje zupčanika do klase navedenu na crtežu.

Zupčanik i papučanik se provjeravaju kao par na kontakt zuba i ponašanje pri radu, a rezultat zahvata se dokumentira.
Oprema za inspekciju:Dimenzionalna i inspekcija zupčanika provodi se na Klingelnberg CMM-u i mjernim centrima za zupčanike P100/P65/P26, Gleason 1500GMM te uređajima za mjerenje hrapavosti i oblika, tako da se odstupanje, zazor i kontakt zuba provjeravaju u odnosu na crtež prije pakiranja seta.
Dva isječka iz radionice: rezanje zuba na blanjalici za ozubljenje i ispitivanje zahvata na gotovom paru zupčanika i nazubljenog zupčanika.
Ravni konusni zupčanici odabiru se za robusne pogone pod pravim kutom pri umjerenim brzinama. Belon isporučuje zupčanike u sljedećim industrijama; kliknite kako biste vidjeli kako se svaka primjena koristi.
 Automatizacija
 Robotika
 Hrana i piće
Budući da se kućište čisti i može ostati vlažno. Ugljični čelik bi zahtijevao prevlaku koja se može odlomiti; nehrđajući čelik uklanja taj način kvara, uz veće troškove materijala.
Mekši je i ljepljiviji za rezanje, pa posmici, alati i završna obrada moraju odgovarati vrsti nehrđajućeg čelika. Zato na crtežu treba biti navedena točna vrsta nehrđajućeg čelika.
Točnošću zuba i zazorom, a ne oblikom zuba. Par se mjeri i spaja tako da je kontakt ravnomjeran, a zazor unutar prozora.
Da. Prihvaćaju se prototipovi i rad u malim serijama uz ponovljene narudžbe, što odgovara razvoju instrumenata.
Dostavite crtež s vrstom nehrđajućeg čelika, zahtjevom za čistoću, ciljanom bukom i prozorom zazora kako bi se par mogao rezati i provjeriti.